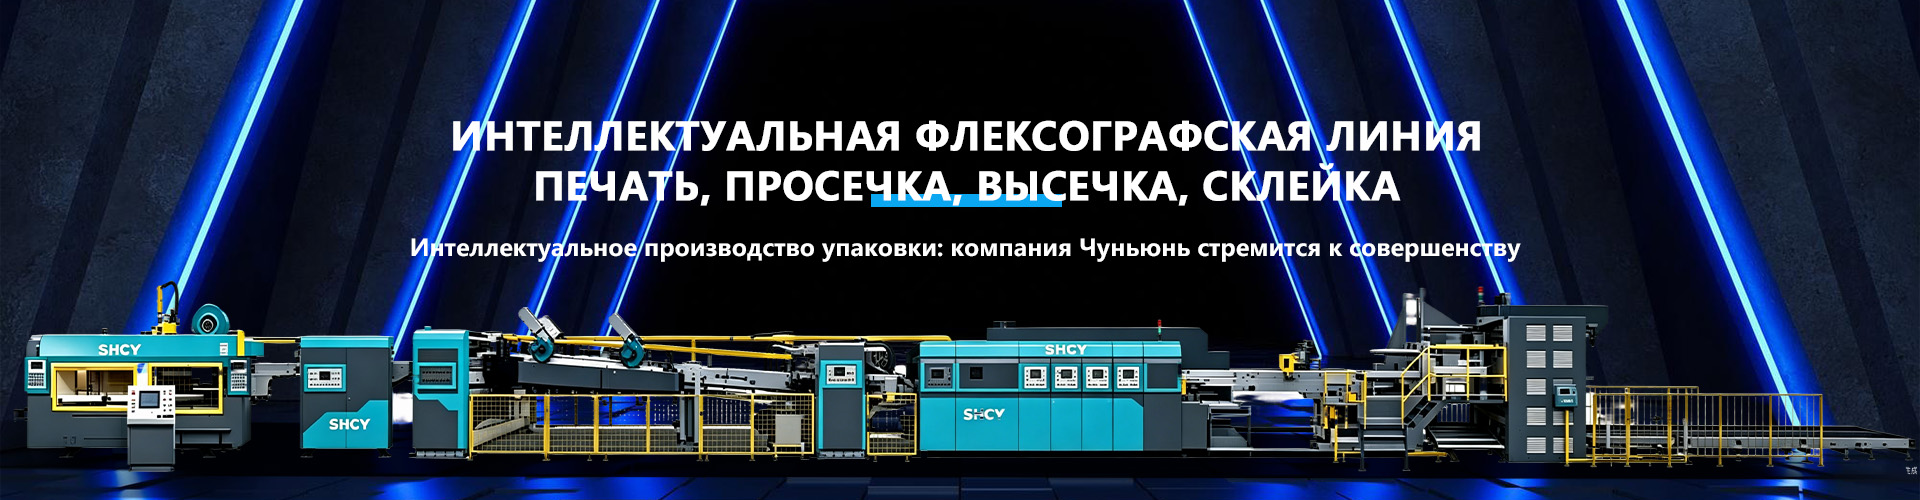
Слотер для картонных коробок: выбор и характеристики от производителя
2026-09-21
- Что такое слотер и его роль в производстве гофроупаковки
- Конструктивные особенности и принцип работы оборудования
- Ключевые критерии выбора слоттера для производственной линии
- Технические характеристики: на что обратить внимание в спецификации
- Роль производителя в обеспечении качества оборудования
- Типичные ошибки при эксплуатации слоттеров и методы их устранения
- Интеграция слоттера в автоматизированную линию: вопросы совместимости
- Экономические аспекты приобретения оборудования
- Заключение: стратегический подход к выбору
Что такое слотер и его роль в производстве гофроупаковки
В индустрии производства картонной упаковки термин «слотер» (от англ. slotter) обозначает специализированное оборудование, предназначенное для прорезки пазов (щелей) в листах гофрокартона. Эта операция является критически важным этапом при изготовлении стандартных четырехклапанных коробок (типа FEFC — Full Overlap Box или RSC — Regular Slotted Container), а также более сложных конструкций, требующих точного позиционирования клапанов для последующего фальцевания и склейки.
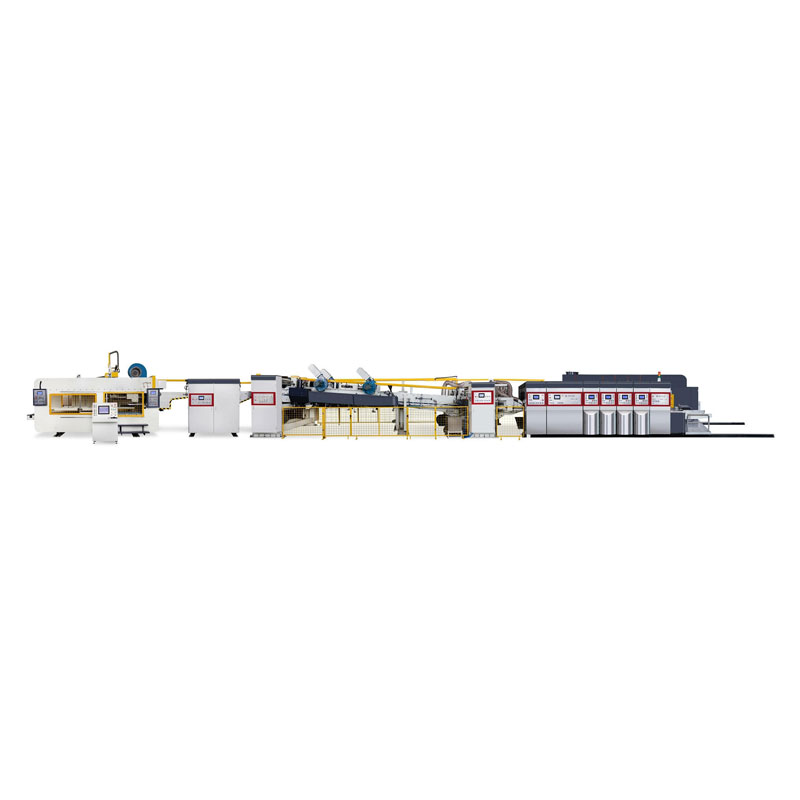
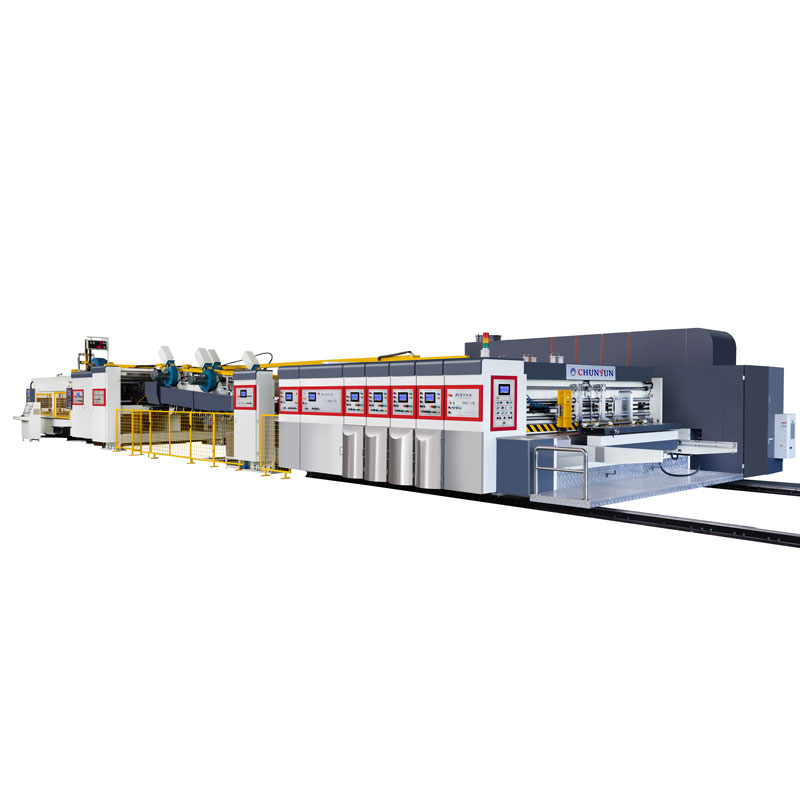
Слотер для картонных коробок не функционирует как полностью автономная единица в большинстве современных производственных линий. Как правило, он представляет собой ключевой модуль в составе флексопечатно-рубящих машин или отдельный агрегат в полуавтоматических линиях. Основная задача этого устройства — обеспечить чистый, ровный рез без заусенцев и деформации структуры гофрокартона, что напрямую влияет на геометрию будущей коробки и прочность ее угловых соединений.
Для B2B-закупщиков и технологов понимание принципов работы слоттера важно не только с точки зрения производительности, но и с позиции минимизации брака. Неточная прорезка паза приводит к тому, что при сборке коробки клапаны не смыкаются плотно, образуя зазоры, или же, наоборот, накладываются друг на друга, вызывая перекос тары. Это снижает защитные свойства упаковки и затрудняет автоматическую фасовку продукции на линиях клиентов конечного потребителя.
Конструктивные особенности и принцип работы оборудования
Конструкция современного слоттера базируется на системе вращающихся ножевых валов, которые взаимодействуют с прижимными механизмами. Чтобы выбрать оптимальное оборудование, необходимо понимать технические нюансы каждого узла, так как именно они определяют качество реза и долговечность машины.
Ножевая система и регулировка глубины реза
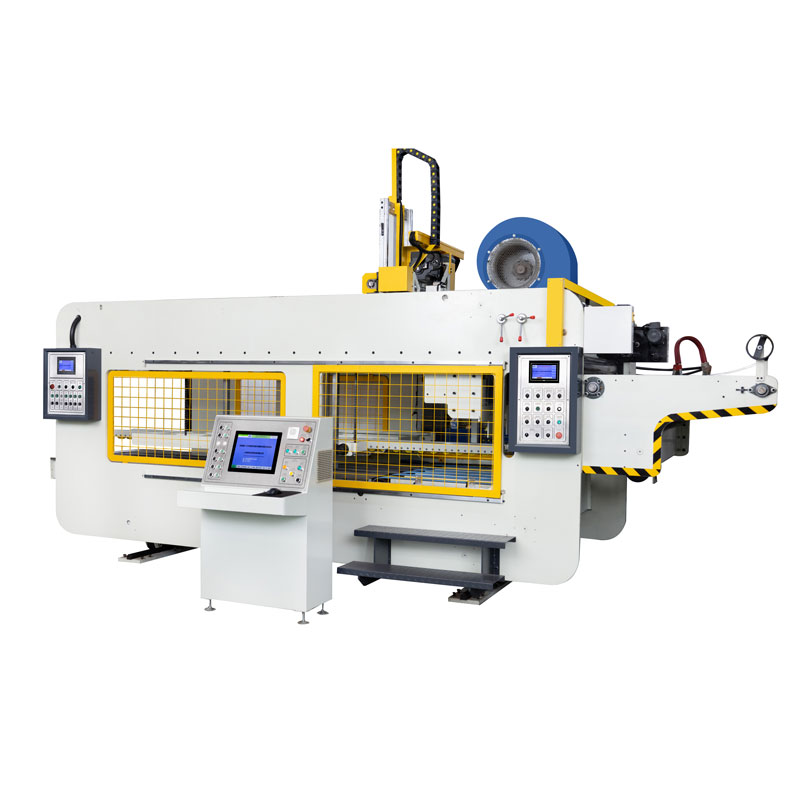
Сердцем слоттера являются ножевые валы. В зависимости от класса оборудования, они могут быть выполнены в виде монолитных цилиндров с установленными дисковыми ножами или представлять собой систему сегментированных валов. Ключевым требованием к ножам является высокая твердость стали и возможность быстрой переналадки.
Глубина прорезки паза должна строго соответствовать толщине используемого гофрокартона (профили E, B, C, BC и т.д.). Если нож входит слишком глубоко, существует риск повреждения внутреннего слоя картона и снижения прочности листа на излом. Если же рез недостаточно глубокий, фальцевание будет затруднено, и картон может разорваться по линии сгиба. Современные модели позволяют оператору точно регулировать глубину погружения ножа, часто с использованием цифровых индикаторов или механических упоров с высокой точностью.
Система прижима и подачи листа
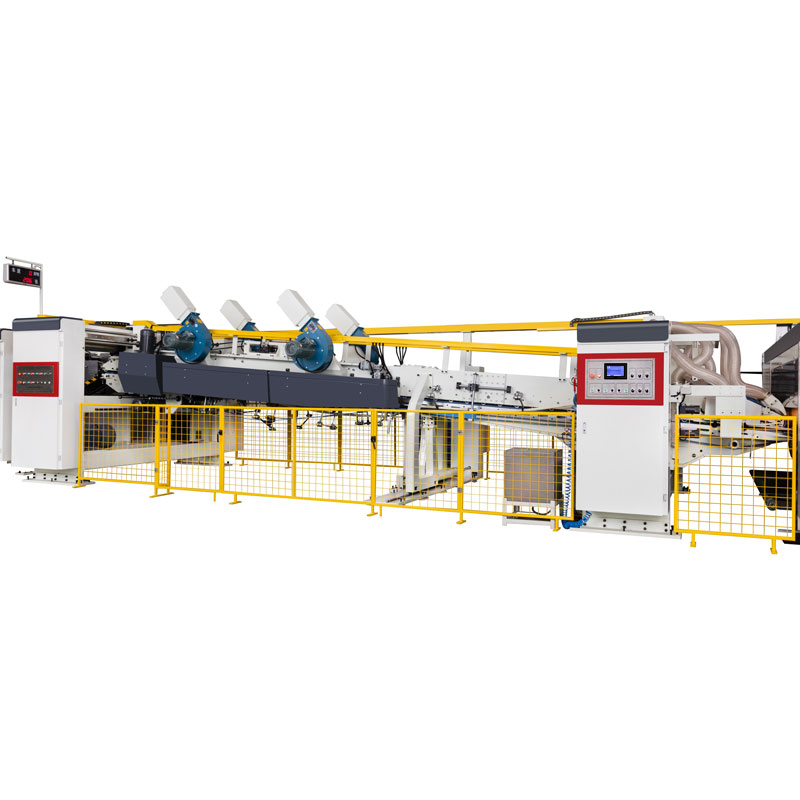
Стабильность процесса прорезки напрямую зависит от того, насколько надежно лист гофрокартона зафиксирован в момент контакта с ножом. Система прижима (прижимные планки или валики) должна обеспечивать равномерное давление по всей ширине листа. Неравномерный прижим приводит к смещению листа во время реза, что вызывает появление «ступеньки» на пазе или изменение его ширины.
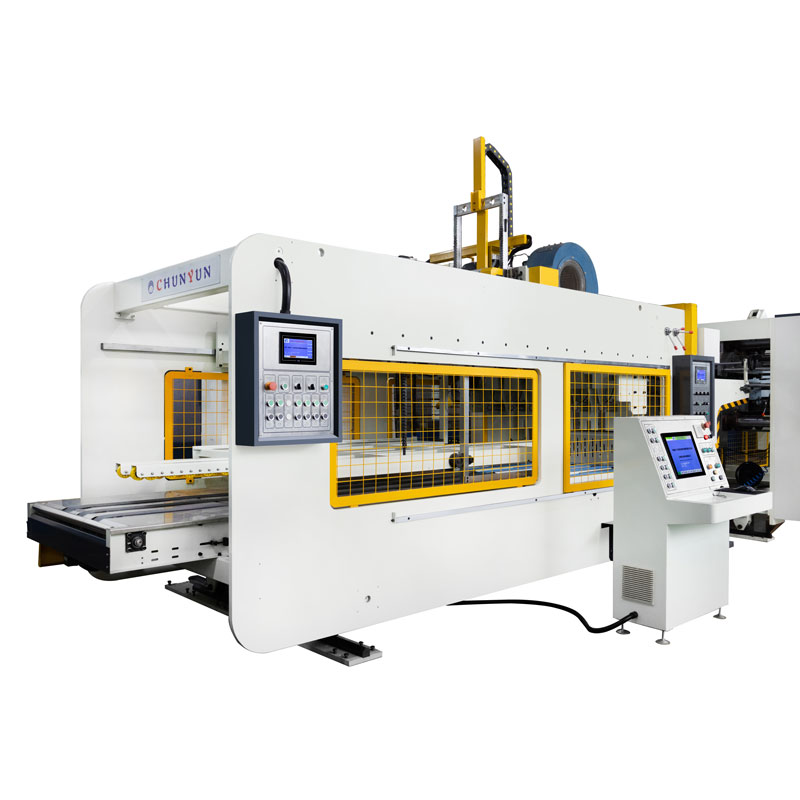
В оборудовании высокого класса, таком как разработки ООО «Шанхай Чуньюнь Упаковочное Машиностроение», системы подачи и прижима интегрированы в общий механизм управления натяжением листа. Это особенно важно при работе с длинномерными листами или картоном низкой плотности, который склонен к деформации.
Удаление отходов (стружки)
При прорезке пазов образуются полосы картона (отходы), которые необходимо эффективно удалять из зоны резки. Забивание зоны реза отходами является одной из частых причин остановки оборудования и возникновения брака. Конструкция слоттера должна предусматривать эффективную систему отвода стружки, часто с использованием воздушных потоков или механических транспортеров, чтобы обеспечить непрерывность производственного процесса.
Ключевые критерии выбора слоттера для производственной линии
Выбор оборудования для прорезки пазов — это инвестиционное решение, которое должно базироваться на анализе текущих и будущих потребностей предприятия. Ниже приведены основные параметры, на которые следует обращать внимание техническим директорам и специалистам по закупкам.
| Критерий выбора | Влияние на производственный процесс | Рекомендации по оценке |
|---|---|---|
| Точность позиционирования | Определяет геометрию коробки и плотность стыка клапанов. | Проверьте наличие систем микрометрической регулировки положения ножей. Важно оценить люфт в механизмах крепления ножевых валов. |
| Скорость переналадки | Влияет на эффективность при работе с малыми сериями и разнообразными заказами. | Отдавайте предпочтение моделям с быстрой фиксацией ножей и возможностью сохранения настроек для повторяющихся заказов. Наличие цифровой индикации позиций ускоряет процесс. |
| Совместимость с профилями картона | Определяет универсальность оборудования. | Убедитесь, что оборудование способно работать с теми типами гофрокартона (трехслойный, пятислойный), которые вы используете. Механизм прижима должен адаптироваться под разную толщину листа. |
| Интеграция в линию | Влияет на общую скорость линии и синхронизацию процессов. | Слотер должен иметь совместимые интерфейсы управления с печатной секцией и фальцевально-склеивающим агрегатом. Важна синхронизация скорости подачи. |
| Надежность и обслуживание | Определяет стоимость владения и время простоя. | Оцените доступность запасных частей (ножей, подшипников), качество сборки узлов и наличие сервисной поддержки производителя. |
Автоматизация против полуавтоматики
При выборе между полностью автоматической линией и полуавтоматическим комплексом с отдельным слоттером, необходимо учитывать объем производства. Автоматические линии, такие как те, что производит ООО «Шанхай Чуньюнь Упаковочное Машиностроение», обеспечивают высокую скорость и минимальное участие оператора. Они идеальны для крупных тиражей стандартной упаковки.
Полуавтоматические комплексы, включающие отдельные модули для высечки и прорезки пазов, более гибки для небольших производств или предприятий, работающих с индивидуальными заказами сложной формы. В таких случаях слоттер может использоваться как независимая единица или в составе меньшей по размеру линии. Выбор зависит от масштаба производства, требований к точности и степени желаемой автоматизации.
Технические характеристики: на что обратить внимание в спецификации
Изучая техническую документацию на слоттер или упаковочную линию, важно правильно интерпретировать заявленные параметры. Производители оборудования, такие как ООО «Шанхай Чуньюнь Упаковочное Машиностроение», разрабатывают свои машины с учетом международных стандартов качества, однако конкретные цифры всегда привязаны к конфигурации.
Рабочая ширина и формат листа
Максимальная ширина обрабатываемого листа — один из первых параметров, ограничивающих выбор. Она должна превышать максимальный размер развертки вашей самой большой коробки с небольшим запасом. Однако важно помнить, что работа на предельных ширинах может снижать точность реза по краям листа из-за прогиба валов, если конструкция рамы недостаточно жесткая. Качественное оборудование обеспечивает стабильность реза по всей рабочей ширине.
Диапазон толщины обрабатываемого материала
Этот параметр указывает, с каким гофрокартоном может работать машина. Обычно указывается диапазон от самого тонкого микрогофрокартона до тяжелого семислойного картона. Механизм регулировки зазора между ножами и противорежущим элементом должен позволять быстро адаптироваться под разную толщину. Важно уточнить, предусмотрена ли автоматическая компенсация толщины или она выполняется вручную.
Точность реза и допуски
Хотя конкретные числовые значения допусков варьируются от модели к модели, общим требованием для качественного слоттера является обеспечение прямолинейности реза и постоянства ширины паза. Ширина паза должна соответствовать толщине картона плюс небольшой зазор для свободного фальцевания (обычно этот зазор минимален). Любые отклонения ведут к браку. При запросе коммерческого предложения стоит уточнить гарантированные производителем допуски для конкретной модели.
Энергоэффективность и привод
Современное оборудование стремится к снижению энергопотребления. Тип привода ножевых валов (механический от общего вала или индивидуальный сервопривод) влияет на динамику работы и точность. Индивидуальные приводы позволяют более гибко управлять скоростью и позиционированием, но требуют более сложной системы управления. Оборудование, разработанное с учетом требований к энергоэффективности, позволяет снизить операционные расходы предприятия.
Роль производителя в обеспечении качества оборудования
Выбор слоттера — это не только выбор технических характеристик, но и выбор партнера. Надежность оборудования в значительной степени определяется опытом производителя, качеством комплектующих и системой контроля на всех этапах создания машины.
ООО «Шанхай Чуньюнь Упаковочное Машиностроение» является примером предприятия с длительной историей развития в данной отрасли. Компания, основанная в 1997 году и расположенная в Особой зоне Линган Пилотной зоны свободной торговли Китая (Шанхай), специализируется на научных исследованиях, разработке и производстве автоматизированного упаковочного оборудования. Более чем двадцатилетний опыт позволяет компании накапливать технологические знания и совершенствовать конструкции своих машин.
Комплексный подход к производству
Основная деятельность компании сосредоточена на создании комплексных решений. В портфеле представлены как интеллектуальные автоматические линии, объединяющие функции подачи, печати, просечки, высечки и укладки, так и специализированные секции для производства гофрокоробов, включая модули прорезки пазов (слоттеры). Такая дифференциация позволяет клиентам выбирать решение, точно соответствующее их задачам: от полной автоматизации крупного производства до оснащения отдельных участков.
Все оборудование разрабатывается с учетом международных стандартов качества. Производственная база оснащена современными станками, а процессы организованы в соответствии с принципами строгого контроля качества. Каждое изделие проходит многоуровневую проверку, включая функциональные испытания и нагрузочные тесты. Это гарантирует, что слоттер будет стабильно работать в реальных условиях эксплуатации, выдерживая интенсивные нагрузки.
Глобальная поддержка и логистика
Для международного покупателя критически важна не только цена оборудования, но и возможность его своевременной доставки и последующего обслуживания. Благодаря выгодному географическому положению в Шанхае и развитой транспортной инфраструктуре, компания обеспечивает оперативную логистику на международные рынки. Рыночная деятельность охватывает более двадцати стран мира, где компания успешно осуществляет поставки.
Сервисная политика строится на принципах оперативной технической поддержки и обучения персонала заказчиков. Наличие более чем десяти профессиональных маркетинговых групп в Китае и налаженная сеть послепродажного обслуживания позволяют обеспечивать длительное сопровождение оборудования на всех этапах жизненного цикла. Корпоративная философия «Ориентация на человека, стабильное развитие» и бизнес-цель «Сегодняшнее качество — завтрашний рынок» отражают приверженность компании долгосрочным партнерским отношениям.
Типичные ошибки при эксплуатации слоттеров и методы их устранения
Даже самое качественное оборудование требует правильной эксплуатации. Многие проблемы с качеством прорезки пазов связаны не с дефектами машины, а с нарушениями технологического процесса или износом расходных материалов.
Неровный рез или заусенцы на краях паза
Причина: Чаще всего это следствие затупления ножей или неправильной установки зазора между ножом и противорежущим валом. Также возможно использование ножей низкого качества или несоответствующей твердости.
Решение: Регулярная проверка состояния режущих кромок. Своевременная заточка или замена дисковых ножей. Точная настройка зазора в соответствии с рекомендациями производителя для конкретной толщины картона.
Смещение паза относительно линии сгиба
Причина: Проскальзывание листа в момент реза. Это может быть вызвано недостаточным давлением прижимных элементов, износом ремней подачи или неравномерной подачей листа из предыдущей секции (например, печатной).
Решение: Проверка и регулировка системы прижима. Осмотр транспортных ремней на предмет износа. Синхронизация скорости работы слоттера с предыдущими агрегатами линии. Убедитесь, что картон не имеет чрезмерной влажности, которая может снижать его фрикционные свойства.
Разрыв картона по линии реза
Причина: Слишком глубокий рез, повреждающий несущие слои гофрокартона, или использование тупого ножа, который не режет, а рвет материал.
Решение: Уменьшение глубины погружения ножа. Замена ножа на новый. Проверка качества самого гофрокартона: иногда разрывы связаны с низким качеством клея или бумаги, использованной при производстве картона.
Интеграция слоттера в автоматизированную линию: вопросы совместимости
При модернизации существующего производства или покупке новой линии важно обеспечить бесшовную интеграцию слоттера с другими модулями. Ошибки на этапе проектирования компоновки могут привести к «узким местам» в производстве.
Слотер должен быть синхронизирован с печатной секцией. Если печать наносится с высокой точностью, то и рез пазов должен идеально совпадать с печатными элементами дизайна коробки. Для этого современные системы управления используют общие энкодеры и контроллеры, отслеживающие положение листа на всем протяжении линии.
Также важна связь с фальцевально-склеивающим агрегатом. Ширина паза, созданного слоттером, определяет, насколько легко клапаны войдут в пазы при фальцевании. Если слоттер выдает паз с нестабильной шириной, автоматический фальцеватель будет постоянно останавливаться из-за заклинивания листа. Поэтому при выборе оборудования стоит рассматривать его как часть единой экосистемы. Компании, такие как ООО «Шанхай Чуньюнь Упаковочное Машиностроение», предлагают комплексные решения, где все модули спроектированы для совместной работы, что минимизирует риски несовместимости и упрощает настройку всей линии.
Экономические аспекты приобретения оборудования
Стоимость слоттера или упаковочной линии формируется под влиянием множества факторов. Понимание этих факторов помогает закупщикам адекватно оценивать коммерческие предложения.
- Уровень автоматизации: Полностью автоматические линии с сервоприводами и сенсорными панелями управления стоят дороже полуавтоматических аналогов, но обеспечивают меньшую себестоимость продукции за счет снижения трудозатрат и увеличения скорости.
- Конфигурация и опции: Наличие дополнительных функций, таких как автоматическая очистка ножей, системы быстрого перехода на новый заказ, усиленная рама, влияет на итоговую цену.
- Кастомизация: Индивидуальное проектирование под специфические требования заказчика (например, нестандартная ширина листа или особые требования к безопасности) может увеличить срок изготовления и стоимость, но дает уникальные конкурентные преимущества.
- Логистика и условия поставки: Географическое расположение производителя и выбранные условия поставки (Incoterms) существенно влияют на бюджет проекта.
Точная стоимость оборудования рассчитывается индивидуально после уточнения технических требований, объема предполагаемой загрузки и необходимой конфигурации. Прямое взаимодействие с производителем позволяет получить наиболее релевантное предложение, учитывающее все нюансы вашего производства.
Заключение: стратегический подход к выбору
Слотер для картонных коробок — это не просто инструмент для резки, а элемент, определяющий качество конечной упаковочной продукции. Правильный выбор оборудования требует баланса между техническими характеристиками, надежностью производителя и экономической целесообразностью.
При принятии решения рекомендуется:
- Четко определить типы картона и размеры коробок, которые будут производиться.
- Оценить необходимые объемы производства и требуемую скорость линии.
- Изучить репутацию производителя, его опыт и наличие сервисной поддержки в вашем регионе.
- Запросить детальную техническую спецификацию и, по возможности, организовать тестовую проработку ваших материалов на оборудовании.
Сотрудничество с опытными производителями, такими как ООО «Шанхай Чуньюнь Упаковочное Машиностроение», обладающими более чем двадцатилетней историей и глобальной сетью поставок, позволяет минимизировать риски и получить оборудование, соответствующее современным требованиям надежности и энергоэффективности. Инвестиции в качественное оборудование для прорезки пазов окупаются за счет снижения брака, повышения производительности и улучшения имиджа вашей упаковки у конечных потребителей.