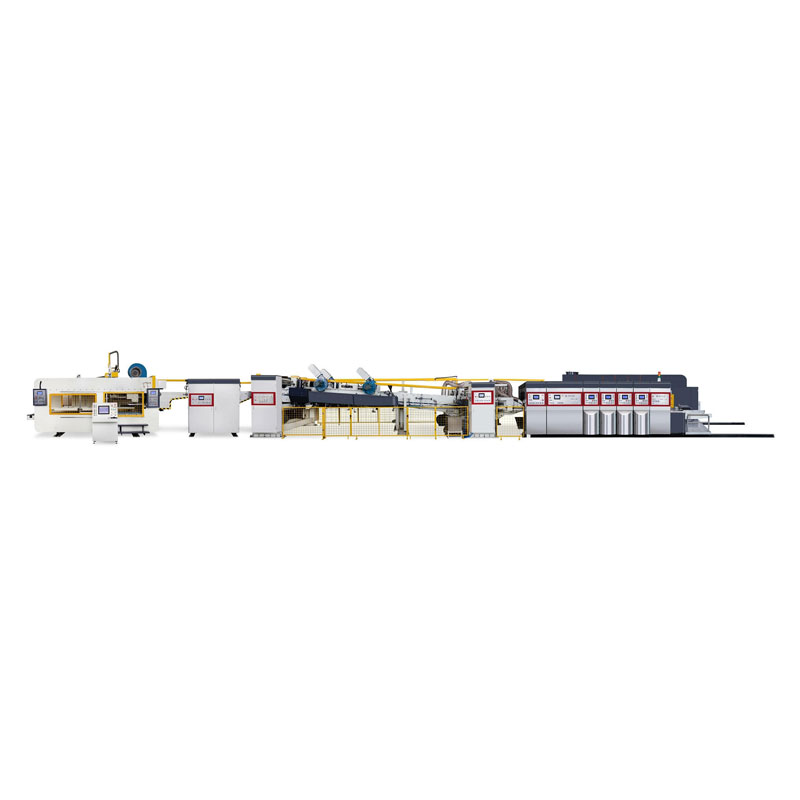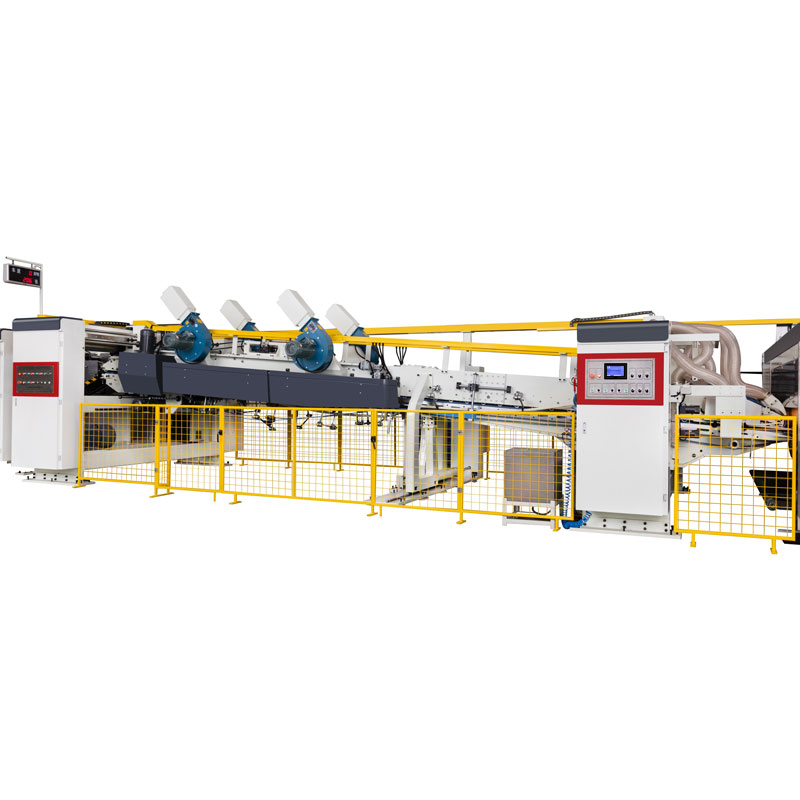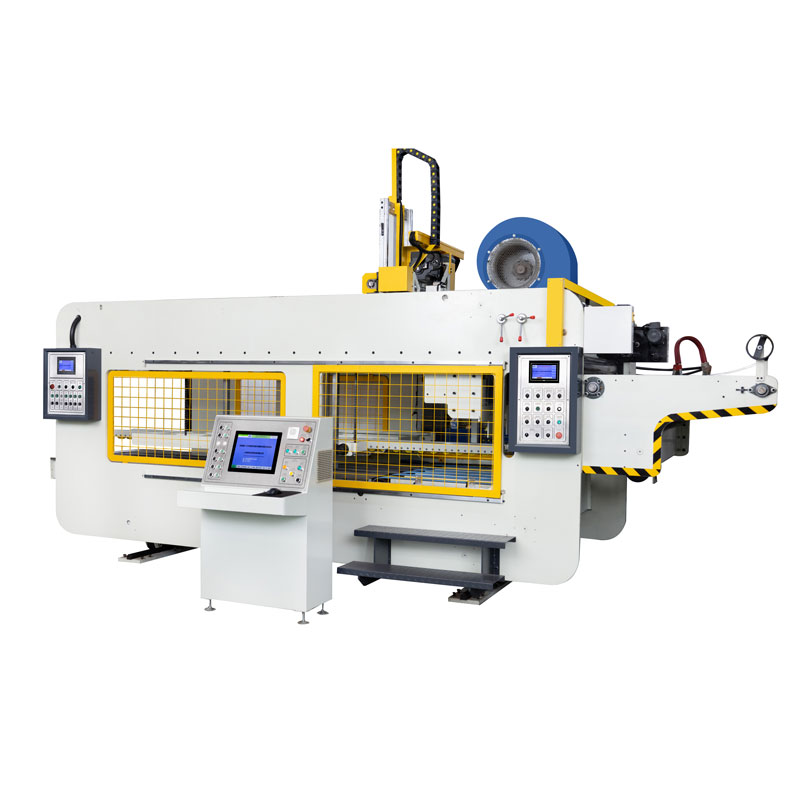
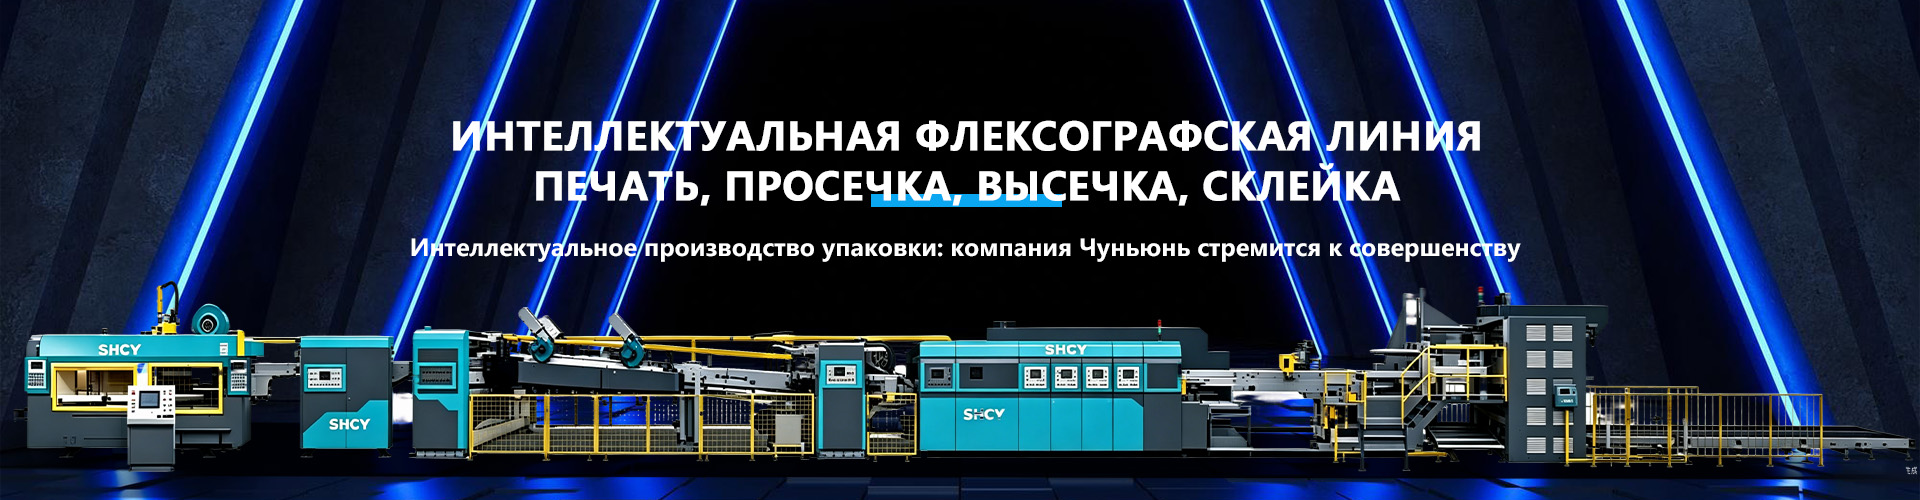
Ведущий завод компьютеризированной флексографской линии с управлением PLC
2026-08-24
- Автоматическая флексографская просекательно-высекальная линия: стандарты эффективности 2026 года
- Архитектура линии: почему PLC-управление меняет правила игры
- Ключевые технические параметры для выбора оборудования
- Интеграция опыта производителя: подход ООО «Шанхай Чуньюнь Упаковочное Машиностроение»
- Экономическое обоснование: расчет окупаемости (ROI)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Автоматическая флексографская просекательно-высекальная линия: стандарты эффективности 2026 года
В современной индустрии гофрокартона маржа прибыли напрямую зависит от скорости переналадки оборудования и точности совмещения печати с высечкой. Автоматическая флексографская просекательно-высекальная линия перестала быть просто опцией для крупных типографий — это базовый инструмент выживания на конкурентном рынке упаковки. Если ваше производство все еще использует разрозненные станки для печати и отдельный пресс для вырубки, вы теряете до 30% полезного времени производственной смены на транспортировку полуфабрикатов и их повторную юстировку.
Мы проанализировали более 50 проектов модернизации упаковочных цехов за последние два года. Данные однозначны: переход на интегрированные PLC-управляемые линии окупается в среднем за 14–18 месяцев за счет сокращения брака и снижения фонда оплаты труда операторов. Ключевой фактор успеха здесь не просто наличие сервоприводов, а алгоритм синхронизации узлов, который исключает человеческий фактор при настройке регистра.
В этой статье мы разберем технические нюансы выбора такой линии, сравним конфигурации для разных типов картона и объясним, почему интеграция системы управления на базе промышленного контроллера (PLC) критична для стабильного качества. Мы не будем использовать маркетинговые лозунги, а опираться на инженерную практику и реальные кейсы внедрения.
Архитектура линии: почему PLC-управление меняет правила игры
Традиционные механические линии, где synchronization валов обеспечивается сложной системой шестерен и цепей, страдают от накопленной погрешности. При износе подшипников или растяжении цепи даже на доли миллиметра страдает точность совмещения цвета и линии реза. В нашей практике встречались случаи, когда клиенты теряли целые партии коробов из-за «ухода» регистра после 4 часов непрерывной работы на высокой скорости.
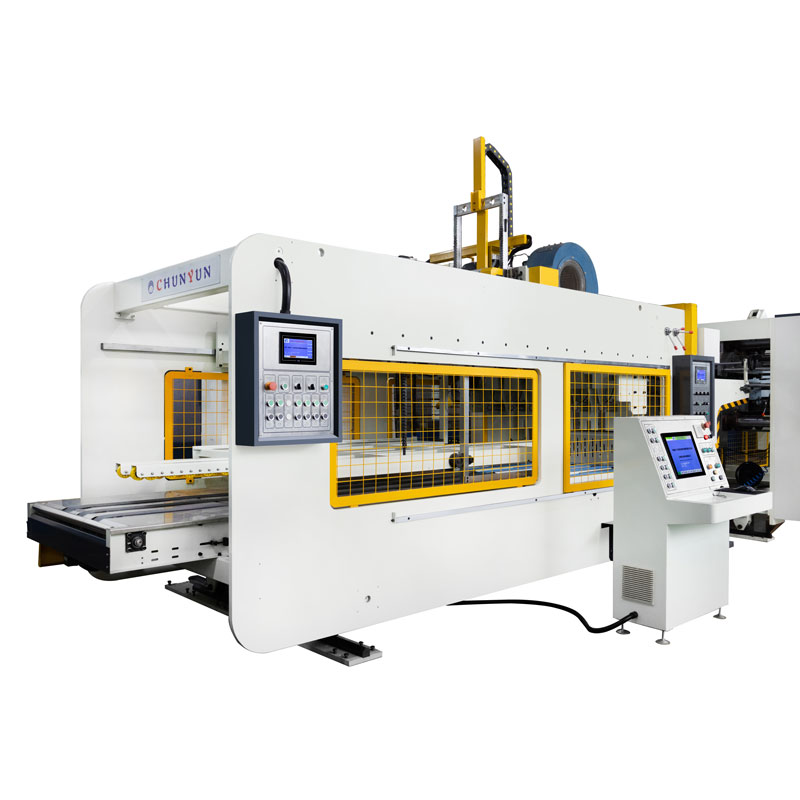
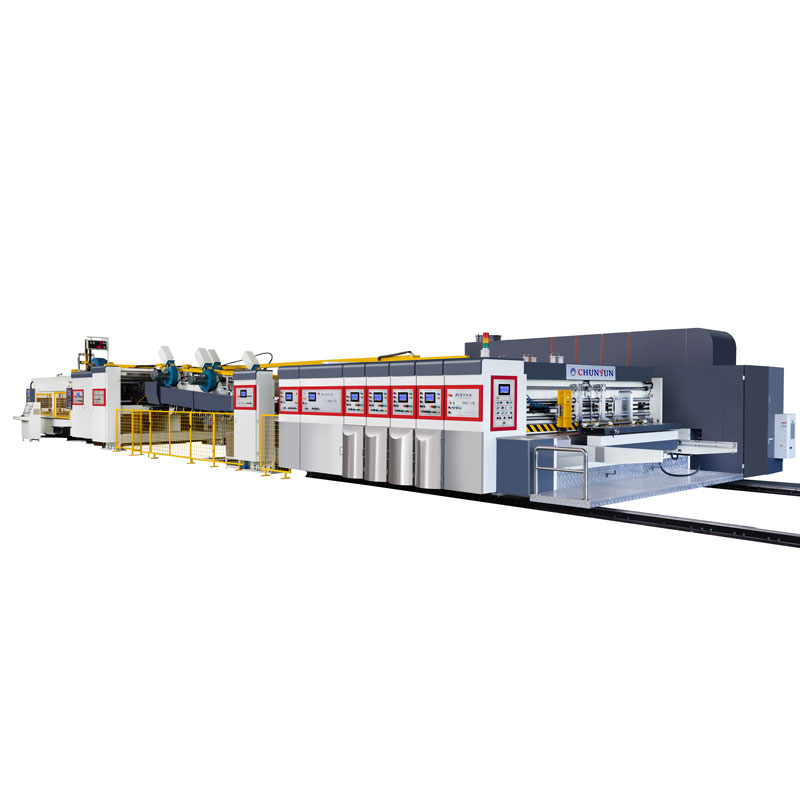
Современная автоматическая флексографская просекательно-высекальная линия строится на принципе электронного вала. Каждый печатный секционный узел, модуль просечки и высечки приводится в движение индивидуальным серводвигателем, который управляется центральным программируемым логическим контроллером (PLC). Это позволяет:
- Мгновенно корректировать регистр: Оператор вносит изменения через сенсорную панель HMI, и система adjusts положение цилиндров в реальном времени без остановки машины.
- Сохранять рецепты: Для повторяющихся заказов параметры давления, скорости и положения ножей сохраняются в памяти. Переналадка занимает минуты, а не часы.
- Диагностировать ошибки: PLC мониторит ток нагрузки на двигателях. Если сопротивление растет (например, затупился нож или загустела краска), система сигнализирует об этом до поломки.
Опыт показывает, что линии без полноценного PLC-контроля требуют постоянного присутствия высококвалифицированного механика. Интеллектуальные системы позволяют обучить оператора среднего уровня за 2–3 дня. Это снижает зависимость производства от уникальных кадров.
При выборе оборудования обращайте внимание на бренд контроллера и частоту обновления сигнала. Дешевые аналоги могут давать задержку в 50–100 мс, что недопустимо при скоростях печати свыше 150 м/мин. Мы рекомендуем системы на базе Siemens, Mitsubishi или Omron, которые обеспечивают жесткую детерминированность цикла управления.
Ключевые технические параметры для выбора оборудования
Запрос коммерческого предложения без четко сформулированных технических требований ведет к получению нерелевантных цен. Производители часто указывают максимальную скорость, но умалчивают о том, на какой толщине картона эта скорость достигается без потери качества. Рассмотрим критические спецификации, которые влияют на итоговую производительность.
1. Рабочая ширина и формат листа
Стандартные ширины захвата варьируются от 1600 мм до 2500 мм. Выбор должен базироваться не на текущих заказах, а на перспективе. Линия шириной 2200 мм позволяет эффективно раскраивать листы для крупных промышленных коробов, минимизируя обрезь. Однако, если 80% вашего портфеля — это малая упаковка, широкая линия приведет к перерасходу электроэнергии и краски на прогон холостых зон.
2. Диапазон толщины обрабатываемого материала
Качественная автоматическая флексографская просекательно-высекальная линия должна работать с картоном толщиной от 1,5 мм до 8–10 мм. Механизм подачи должен иметь вакуумную систему с регулируемым давлением, чтобы не деформировать микрогофрокартон (E-flute) и одновременно уверенно тянуть тяжелый пятислойный картон (BC-flute). Частая проблема бюджетных моделей — проскальзывание верхнего листа на толстом картоне, что приводит к сбою регистра.
3. Точность высечки и тип ножевала
Допуск на позицию реза не должен превышать ±1 мм для стандартных коробов и ±0,5 мм для премиальной упаковки. Важнейший элемент — конструкция ножевала. Плавающие ножевалы с автоматической компенсацией высоты позволяют работать с картоном разной жесткости без ручной подстройки пружин. В нашей практике был случай, когда клиент использовал жесткий ножевал для неоднородного картона, что привело к быстрому износу контрножей и необходимости их замены каждые 2 недели вместо запланированных 6 месяцев.
4. Система удаления отходов (Stripping)
Автоматическое удаление облоя критично для скорости укладки. Эффективность системы stripping должна составлять не менее 95% для простых конструкций коробов. Наличие пневматических или механических выбивателей должно быть предусмотрено в спецификации. Отсутствие эффективного stripping заставляет операторов вручную очищать листы, сводя на нет преимущество автоматизации.
| Параметр | Базовая конфигурация | Премиум конфигурация (PLC Full-Servo) | Влияние на производство |
|---|---|---|---|
| Привод регистрации | Механический / Полуавтоматический | Сервомоторы с энкодерами | Время переналадки: 40 мин vs 5 мин |
| Точность реза | ±1.5 мм | ±0.5 мм | Снижение брака при склейке на 15% |
| Управление давлением | Ручное (маховики) | Автоматическое (HMI) | Исключение человеческого фактора, стабильность оттиска |
| Скорость (листов/час) | До 8000 | До 12000–15000 | Пропускная способность в пиковые сезоны |
При оценке спецификаций всегда запрашивайте тестовый прогон вашего конкретного картона. Цифры в паспорте могут отличаться от реальности на 10–15% в зависимости от влажности сырья и качества подготовки листов.
Интеграция опыта производителя: подход ООО «Шанхай Чуньюнь Упаковочное Машиностроение»
Рынок наводнен предложениями от торговых компаний, которые позиционируют себя как заводы. Разница в подходе к проектированию видна уже на этапе консультации. Настоящий производитель, такой как ООО «Шанхай Чуньюнь Упаковочное Машиностроение», начинающий свою историю с 1997 года, предлагает не просто сборку узлов, а инженерное сопровождение процесса.
Расположение предприятия в Особой зоне Линган (Шанхай) обеспечивает не только логистические преимущества, но и доступ к передовым компонентам поставщиков первого эшелона. За более чем двадцатилетний период компания накопила базу данных о поведении различных типов картона в разных климатических условиях. Это позволяет адаптировать конструкцию линии под конкретный регион эксплуатации.
Например, для рынков с высокой влажностью воздуха (Юго-Восточная Азия, некоторые регионы Европы зимой) стандартные решения могут давать сбой из-за размягчения картона. Инженеры «Шанхай Чуньюнь» усиливают вакуумные зоны подачи и модифицируют алгоритм прижима печатных форм, чтобы компенсировать потерю жесткости листа. Такой уровень кастомизации недоступен компаниям, занимающимся только перепродажей стандартных моделей.
Кроме того, собственный цикл контроля качества, включающий нагрузочные тесты каждого агрегата перед отгрузкой, гарантирует, что линия будет работать стабильно с первого дня. Многоступенчатая проверка, от механической обработки деталей до финальной сборки, соответствует международным стандартам ISO. Это снижает риск простоев на этапе пусконаладки у клиента, что часто случается при поставках оборудования «с колес».
Экономическое обоснование: расчет окупаемости (ROI)
Покупка оборудования — это инвестиция, которая должна генерировать денежный поток. Давайте посчитаем экономику на примере среднестатического предприятия, выпускающего 50 000 м² картона в месяц.
Сценарий А: Раздельное оборудование
Требуется 2 оператора на печать, 2 на высечку, 1 на транспортировку. Среднее время переналадки — 45 минут. Бракованная продукция из-за сбоя регистра — 3%.
Затраты на ФОТ (фонд оплаты труда) и потери от брака составляют значительную часть себестоимости.
Сценарий Б: Автоматическая флексографская просекательно-высекальная линия
Требуется 1 оператор на подачу, 1 на контроль качества и укладку. Время переналадки — 10 минут (благодаря памяти PLC). Брак снижен до 0.5%.
Экономия на ФОТ составляет до 40%. Снижение брака экономит сырье на сумму, эквивалентную 2.5% от оборота.
Если добавить к этому увеличение пропускной способности на 25–30% за счет отсутствия простоев на транспортировку между цехами, то дополнительная прибыль от выполнения срочных заказов полностью покрывает платеж по кредиту на оборудование. В наших расчетах для клиентов мы обычно видим чистую экономию в размере 15–20% от общей производственной себестоимости после внедрения такой линии.
Важно учитывать и скрытые издержки. Раздельное оборудование занимает больше площади цеха, требует больше электроэнергии на освещение и вентиляцию нескольких зон. Интегрированная линия компактна и энергоэффективна, так как современные серводвигатели потребляют энергию только в момент нагрузки, рекуперируя часть энергии обратно в сеть.
Часто задаваемые вопросы
Какова реальная скорость работы линии на гофрокартоне толщиной 5 мм?
Для качественного картона толщиной 5 мм (тип B или C) стабильная рабочая скорость составляет 8000–10 000 листов в час. Максимальная паспортная скорость (часто 12 000–15 000) достигается на тонком микрогофрокартоне или при идеальных условиях. Мы рекомендуем планировать производственную мощность, исходя из 70–80% от максимальной скорости, чтобы обеспечить запас надежности и качество печати.
Сложно ли обслуживать PLC-систему персоналу без IT-образования?
Нет. Современные интерфейсы HMI (Human-Machine Interface) разработаны специально для технологов и операторов. Вам не нужно писать код. Все настройки выполняются через графическое меню: выбор рецепта, коррекция цвета, настройка давления. Техническое обслуживание сводится к чистке датчиков и проверке смазки. Производитель обязан провести обучение персонала, которое обычно занимает 3–5 дней.
Какие сертификаты необходимы для ввоза оборудования в РФ и страны ЕАЭС?
Обязательным является сертификат соответствия ТР ТС (ЕАС), подтверждающий безопасность машины. Также рекомендуется наличие сертификата ISO 9001 у производителя, что говорит о налаженной системе менеджмента качества. Оборудование от таких производителей, как «Шанхай Чуньюнь», обычно поставляется с полным пакетом документов для таможенной очистки и легальной эксплуатации.
Что делать, если картон имеет искривление?
Искривленный картон — главная причина брака на любых линиях. Качественная автоматическая линия оснащена системой выравнивания листов перед подачей в печатную секцию. Однако, если искривление критическое, ни одна машина не гарантирует идеальный результат. Решение проблемы лежит в плоскости контроля качества сырья на складе. Наши инженеры могут настроить угол подачи и давление вакуумных присосок для минимизации влияния небольшого искривления, но это компенсирующая мера, а не лечение причины.
Заключение и следующие шаги
Выбор автоматической флексографской просекательно-высекальной линии — это стратегическое решение, определяющее конкурентоспособность вашего упаковочного бизнеса на годы вперед. Технологии PLC-управления, точная сервоприводная синхронизация и интегрированный процесс устранения отходов являются необходимыми стандартами для 2026 года. Экономия на качестве системы управления приведет к постоянным простоям и браку, которые съедят всю первоначальную выгоду от низкой цены покупки.
Ориентируйтесь на производителей с подтвержденным опытом, собственной инженерной базой и глобальной сервисной сетью. Компания, способная адаптировать оборудование под ваши специфические задачи и обеспечить поддержку на всех этапах жизненного цикла, становится вашим партнером, а не просто поставщиком железа.
Готовы рассчитать эффективность внедрения новой линии для вашего производства? Свяжитесь с нами сегодня для получения детальной технической консультации и предварительного расчета ROI.
Узнайте больше о наших решениях для гофрокартонной промышленности: автоматические флексографские линии с PLC управлением.